Language
Als u hulp nodig heeft, neem dan gerust contact met ons op
 0
Ontvang een offerte!
0
Ontvang een offerte!
Een procesingenieur bij een polymeerfabriek constateert een afwijking van 8,4 procent in de dagelijkse materiaalbalans. De toevoerleiding naar de reactor rapporteert 1.800 m³/u propyleengas bij 1,1 bar en 30°C, maar de stroomopwaartse massabalans zegt dat de werkelijke stroom dichter bij 2.050 kg/u zou moeten liggen. Wanneer de ingenieur de volumetrische aflezing omrekent met behulp van de werkelijke dichtheid van propyleen onder die omstandigheden, blijkt het massadebiet slechts ongeveer 1.870 kg/uur te bedragen. Op een plek waar elke kilogram monomeer de productie-economie verandert, betekent dat verschil van 5,5 procent dat duizenden tonnen grondstoffen elk jaar verloren gaan of vermist worden.
Het probleem ligt niet bij de debietmeter zelf. Het is de beslissing om een op volume gebaseerde meting te behandelen als een op massa gebaseerde waarde. Het massadebiet is de variabele die thuishoort in reactie-stoichiometrie, energiebalansen, overeenkomsten inzake voogdijoverdracht en milieurapportage. Het verandert niet als de druk of temperatuur verandert, omdat hetzelfde fysieke materiaal nog steeds door de buis beweegt. Een volumetrische stroommeting is daarentegen een momentopname van de ruimte die het materiaal inneemt, en die ruimte verandert bij elke verandering in procesomstandigheden. Wanneer u een instrument voor een proceslijn specificeert, is de eerste vraag niet welk merk of model u moet kopen. De eerste vraag is of het instrument een werkelijk massadebiet zal opleveren of een volumetrische waarde die nog moet worden omgezet.
Het massadebiet is de massa van een vloeistof die per tijdseenheid door een bepaald vlak stroomt. In het SI-systeem is de eenheid kilogram per seconde (kg/s). In de praktische procestechniek wordt het ook uitgedrukt als kilogram per uur (kg/h), ton per uur (t/h), pond per uur (lb/h), of, voor gassen, als normale kubieke meter per uur (Nm³/h) en standaard kubieke voet per minuut (SCFM). Deze gaseenheden zijn al op massa gebaseerde waarden die verwijzen naar een vaste dichtheid, dus het zijn massastroomsnelheden en geen echte volumetrische stroomsnelheden.
De formele definitie is de afgeleide van massa naar tijd, geschreven als dm/dt. Voor een constante stroming door een leiding is de praktische vorm:
Massastroomsnelheid = vloeistofdichtheid × volumetrische stroomsnelheid = vloeistofdichtheid × dwarsdoorsnedeoppervlak × gemiddelde snelheid.
De dichtheid wordt uitgedrukt in kg/m³, het volumetrische debiet in m³/s, de oppervlakte in m² en de snelheid in m/s. Deze vergelijking werkt voor vloeistoffen, gassen en heterogene mengsels, zolang de dichtheids- en snelheidswaarden de daadwerkelijk stromende vloeistof vertegenwoordigen. Voor een gas hangt de dichtheid af van druk, temperatuur en samenstelling; voor een vloeistof hangt dit af van temperatuur en samenstelling; voor een slurry hangt dit af van de concentratie vaste stoffen en de deeltjesverdeling.
Het principe van massabehoud houdt in dat, onder stabiele omstandigheden, de massastroom die een pijpsectie binnenkomt gelijk is aan de massastroom die deze verlaat. Een vloeistof kan zijn volume veranderen als de druk of temperatuur verandert, maar de massa kan niet veranderen zonder lekkage, ophoping of een chemische reactie. Dit is de reden waarom het massadebiet het consistente referentiekader is voor procesingenieurs. Als een volumemeter aan de inlaat van een compressor 100 m³/h aangeeft en het gas vervolgens tot een hogere druk wordt gecomprimeerd, bedraagt de volumestroom aan de uitlaat wellicht slechts 25 m³/h, maar is het massadebiet hetzelfde. Een ingenieur die alleen de inlaatwaarde ziet en probeert een uitlaatmassabalans in te stellen op basis van het volume, zal worden misleid.
De gebruikelijke conversies zijn eenvoudig, maar gemakkelijk fout te maken. Eén kg/s is gelijk aan 3.600 kg/u, 3,6 t/u en ongeveer 7.936 lb/u. Een gasstroom gemeten in Nm³/h wordt omgezet in massastroom door te vermenigvuldigen met de dichtheid onder de referentieconditie, die vaak 1,293 kg/m³ bedraagt voor lucht bij 0°C en 1,01325 bar absoluut. Als de referentieomstandigheid in een projectspecificatie 20°C en 1,01325 bar is, is de referentiedichtheid anders, en het gebruik van de verkeerde dichtheid introduceert een systematische fout die groter kan zijn dan 4 procent. Controleer de referentieomstandigheden op elk gegevensblad voordat u de gasmassastroomwaarden vergelijkt.
Het volumetrische debiet is het vloeistofvolume dat per tijdseenheid door een specifiek vlak stroomt. Het wordt uitgedrukt in m³/h, l/min of ft³/s. Het is het debiet dat het gemakkelijkst te visualiseren is, maar ook het debiet dat het sterkst afhangt van de procesdruk en -temperatuur. Een zuigerpomp verplaatst een vrijwel constant vloeistofvolume per slag, dus een volumetrische aflezing is handig om de pompopbrengst te volgen. Een gasbrander heeft echter een specifieke massastroom brandstof nodig om een specifieke warmteafgifte te produceren. Een volumetrische gasmeting bij 10 bar en 20°C vertegenwoordigt ruwweg tien keer meer massa dan bij 1 bar en 20°C, ook al is het volumestroomgetal identiek.
Dichtheid is de brug tussen volume en massa. Voor een ideaal gas is de dichtheid evenredig met de absolute druk en omgekeerd evenredig met de absolute temperatuur. Een gas bij 2 bar absoluut en 300 K heeft ongeveer tweemaal de dichtheid van hetzelfde gas bij 1 bar absoluut en 300 K. Een temperatuurverandering van 20°C naar 50°C vermindert de gasdichtheid met ongeveer 10 procent, wat een fout van 10 procent in de massastroom veroorzaakt als de volumetrische meterstand zonder correctie wordt gebruikt. Voor vloeistoffen neemt de dichtheid toe als de temperatuur daalt en kan deze toenemen bij opgeloste vaste stoffen of zwevende deeltjes. Een dichtheidsfout van 5 procent wordt een massastroomfout van 5 procent, wat vaak genoeg is om de tolerantie voor de overdracht van voogdij te laten mislukken.
Reacties worden bepaald door molaire hoeveelheden, en molaire hoeveelheden zijn evenredig met de massa, niet met het volume. De verwarmingswaarde van een brandstofgas is evenredig met de massa voor een vaste samenstelling. Stoombelasting en turbineopbrengst zijn gekoppeld aan de massastroom. De dosering van de afvalwaterbehandeling is gebaseerd op de massabelasting. In elk geval is het procescontroledoel een massawaarde, dus de meting moet een massawaarde of een volumetrische waarde zijn met betrouwbare dichtheidscorrectie. Onderstaande tabel belicht de praktische verschillen.
| Functie | Massastroomsnelheid | Volumetrische stroomsnelheid |
|---|---|---|
| Definitie | Massa vloeistof die een punt per tijdseenheid passeert | Volume vloeistof dat een punt per tijdseenheid passeert |
| Typische eenheden | kg/s, kg/u, t/u | m³/u, l/min, ft³/s |
| Gevoeligheid voor druk | Geen voor de gemeten massa | Gassen zetten uit of comprimeren onder druk |
| Gevoeligheid voor temperatuur | Geen voor de gemeten massa | Volumeveranderingen bij thermische uitzetting |
| Meest geschikt voor | Materiaalbalans, overdracht van bewaring, controle van de verbranding | Pompdimensionering, lijnsnelheidscontroles, hydraulische berekeningen |
| Typische omgerekende waarde | Nm³/h, SCFM voor gassen onder referentieomstandigheden | Werkelijke m³/h bij stromende omstandigheden |
Als er geen instrument voor directe massastroom beschikbaar is, moet het massadebiet worden berekend op basis van een volumetrische meting en dichtheid, of op basis van een drukverschilmeting. Elke methode heeft zijn eigen onzekerheidsbudget en elke methode vereist zorgvuldige aandacht voor het werkingspunt.
De eenvoudigste vergelijking is massastroom = volumestroom x dichtheid. Voor een vloeistof wordt de dichtheid vaak verkregen uit een referentietabel bij de gemeten temperatuur. Voor een gas moet de dichtheid worden berekend op basis van druk, temperatuur en samenstelling, met behulp van de ideale gaswet met een samendrukbaarheidsfactor Z. De formule voor een gasmassastroom uitgedrukt in kg/uur is:
Massadebiet = volumetrisch debiet (werkelijke m³/h) × absolute druk (Pa) / (Z × specifieke gasconstante × absolute temperatuur in K).
Als de luchtvolumemeter in werkelijke m³/h meet, moet bij de dichtheidsberekening gebruik worden gemaakt van de werkelijke druk en temperatuur. Als er in Nm³/h wordt gemeten, vereist de conversie naar massastroom alleen de referentiedichtheid en is er geen live temperatuur- en drukcorrectie vereist.
Differentiële drukapparaten, zoals openingsplaten, venturibuizen en middelingspitotbuizen, leiden de stroming af uit de drukval over een restrictie. De algemene vergelijking is:
Massastroomsnelheid = afvoercoëfficiënt × uitzettingsfactor × oppervlak van de restrictie × vierkantswortel van (2 × dichtheid × drukverschil).
De afvoercoëfficiënt hangt af van het Reynoldsgetal en de geometrie van het primaire element. Normen zoals ISO 5167 definiëren de geometrie, installatievereisten en onzekerheidsberekeningen. Een veelgemaakte fout is het gebruik van de afvoercoëfficiënt voor een opening met scherpe randen, wanneer de installatie stroomopwaarts niet de vereiste rechte pijplengte toestaat. Dat kan een fout van 1 tot 3 procent opleveren, zelfs als de verschildruktransmitter nauwkeurig is.
Voor op snelheid gebaseerde instrumenten zoals insteekdebietmeters is het massadebiet het product van de dichtheid, het dwarsdoorsnedeoppervlak en de gemiddelde snelheid. De gemiddelde snelheid is niet hetzelfde als de middellijnsnelheid. In een volledig ontwikkeld turbulent stromingsprofiel is de gemiddelde snelheid grofweg 0,81 tot 0,83 keer de middellijnsnelheid, afhankelijk van het Reynoldsgetal. Als u de middenlijnwaarde direct gebruikt, kunt u de stroom met maar liefst 20 procent overschatten.
Een Schedule 40-buis van 100 mm transporteert aardgas van 4,5 bar en 35 °C. Het drukverschil over een gekalibreerde openingsplaat bedraagt 2.400 Pa. De gassamenstelling geeft onder bedrijfsomstandigheden een dichtheid van 5,3 kg/m³. Met een afvoercoëfficiënt van 0,61, een interne openingdiameter van 60 mm en een uitzettingsfactor die dicht bij de eenheid ligt, bedraagt de massastroom ongeveer 0,48 kg/s. Als hetzelfde drukverschil wordt gebruikt met een dichtheid van 2,6 kg/m³ omdat de druk werd ingevoerd als 2,5 bar in plaats van 4,5 bar, daalt de berekende massastroom naar 0,34 kg/s, een fout van 29 procent die nooit op een veldmeter zou worden opgemerkt, maar die wel zou opduiken in de maandelijkse afstemming.
Elke invoervariabele in een massastroomberekening brengt onzekerheid met zich mee. Een volumestroommeter met een onzekerheid van 1 procent, gecombineerd met een dichtheidsberekening met een onzekerheid van 0,5 procent, levert een massastroomonzekerheid op van ongeveer 1,1 procent als de fouten onafhankelijk zijn en in kwadratuur worden gecombineerd. Als de dichtheidsonzekerheid 2 procent bedraagt omdat de samenstelling niet precies bekend is, wordt de massastroomonzekerheid 2,2 procent. Deze secundaire onzekerheid is één reden waarom directe massastroommeting de voorkeur heeft in toepassingen waarbij de dichtheidsinvoer onzeker is.
Industriële flowmeters gebruiken verschillende fysieke principes om de massastroom te meten. Sommigen meten de massa rechtstreeks. Anderen meten de snelheid of het volume en vertrouwen vervolgens op aanvullende invoer om een massawaarde te berekenen. De selectie van de juiste familie is de belangrijkste nauwkeurigheidsbeslissing die u zult nemen.
Coriolis-stroommeters meten het massadebiet rechtstreeks door de faseverschuiving te volgen die wordt veroorzaakt door de Coriolis-kracht in een trillende buis. De vloeistof stroomt door een of twee gebogen buizen die met een bekende frequentie worden geëxciteerd. Wanneer massa door de buis stroomt, veroorzaakt de Corioliskracht een draaiing in de trilling, en het faseverschil tussen twee punten op de buis is evenredig met de massastroomsnelheid. Omdat de meting direct aan de massa is gekoppeld, is er geen aparte dichtheidscompensatie nodig.
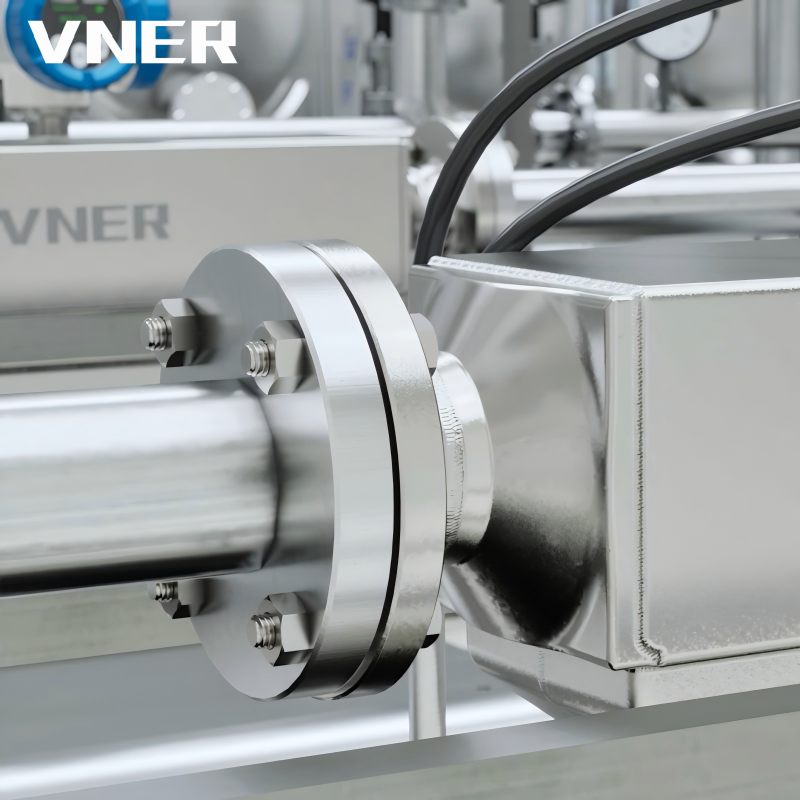 Coriolis-massaflowmeter uit de AC-serie voor directe massaflowmeting Deze Coriolis-meter meet rechtstreeks de massastroom, dichtheid en temperatuur, waardoor er geen aparte dichtheidscompensatie nodig is. Dankzij de stabiele prestaties en hoge nauwkeurigheid is het apparaat geschikt voor overdracht van bewaring en kritische procescontrole. Bekijk Product →
Coriolis-meters zijn verkrijgbaar in een breed scala aan leidinggroottes en kunnen vloeistoffen, gassen en slurries verwerken. Een hoogwaardige vloeistofmeting kan een nauwkeurigheid van ongeveer ±0,1 procent van de meetwaarde bereiken met een herhaalbaarheid van ±0,05 procent. Voor gasmetingen bedraagt een typisch nauwkeurigheidsbereik ±0,25 tot ±0,5 procent van de meetwaarde, afhankelijk van de werkdruk en de metergrootte. Het meest waardevolle kenmerk is stabiliteit in de loop van de tijd. Omdat er geen kalibratiedrift optreedt als gevolg van dichtheids- of drukaannames, kan de meter jarenlang in gebruik blijven zonder dat er veldcorrectie nodig is, op voorwaarde dat de buizen schoon blijven en het nulpunt wordt geverifieerd.
Het mechanische meetprincipe maakt de meter gevoelig voor trillingen, tweefasige stroming en hoge viscositeit. Als u het fysieke effect in detail wilt begrijpen, is het de moeite waard om precies te weten hoe Coriolis-massaflowmeters werken, vooral het verschil tussen faseverschuiving, frequentie en demping, omdat die kennis u helpt de juiste installatieomstandigheden te definiëren.
Thermische massaflowmeters measure mass flow rate by sensing the heat transfer from a heated element to the flowing gas. For a clean, dry gas, the heat transfer is directly related to the mass flow rate. The measurement principle is particularly useful for low-pressure or low-velocity gas flows, and it does not require temperature or pressure compensation for mass flow because the thermal response is a function of mass and specific heat. Typical accuracy is ±1 percent of full scale, and repeatability can be very good. The main limitation is that the meter must be calibrated for the specific gas composition, because specific heat capacity changes with composition. Wet, dirty, or non-homogeneous gas streams can also affect the heat transfer behavior.
Vortexstroommeters meten de frequentie van wervels die achter een rotslichaam worden uitgestoten. De frequentie is evenredig met de snelheid van de vloeistof, niet met de massa. Om een massastroomwaarde te verkrijgen, moet de meter de gemeten snelheid combineren met een dichtheidswaarde. Swirlflowmeters gebruiken een soortgelijk principe, maar genereren een precessie rond de as van de meter. Beide families kunnen worden uitgerust met geïntegreerde druk- en temperatuursensoren, zodat de flowcomputer de meetwaarde kan compenseren voor de werkelijke bedrijfsomstandigheden.
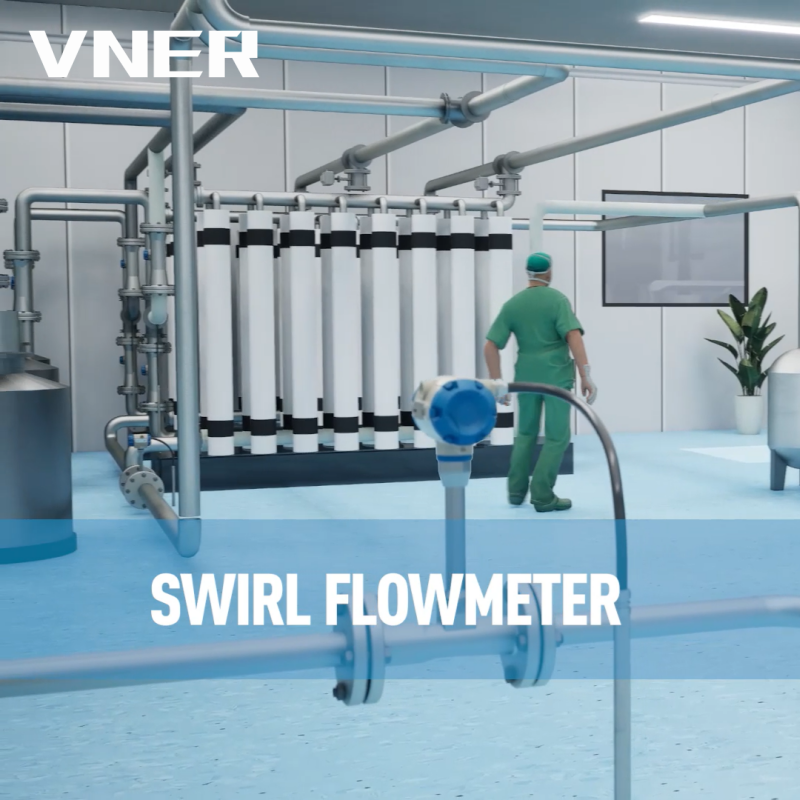 SA80T-TP-serie swirl-flowmeter met geïntegreerde temperatuur- en drukcompensatie De SA80T-TP integreert temperatuur- en druksensoren om de dichtheid in realtime te berekenen, waardoor massastroom en standaardvolumestroom worden verkregen. Het is ideaal voor stoom- en persluchtnetwerken waar gecompenseerde metingen essentieel zijn. Bekijk Product →
Deze aanpak is wijdverbreid in de gas- en stoomdiensten. Een vortex- of wervelmeter met druk- en temperatuurcompensatie kan een nauwkeurigheid leveren van ongeveer ±1,0 procent tot ±1,5 procent van de meetwaarde voor massastroom, wat voldoende is voor veel procesbesturingstoepassingen, maar niet voor bewakingsoverdracht. De sleutel is om ervoor te zorgen dat de compensatie-inputs echt representatief zijn voor de stromende stroom. Als het drukaftappunt stroomopwaarts van de meter ligt en de leiding een drukval heeft, zal de dichtheidsberekening enigszins verkeerd zijn.
Turbinestroommeters measure the rotational speed of a rotor, which is proportional to the fluid velocity. The meter itself is a volumetric device. To convert the reading to mass flow rate, the operator must provide the density at the operating condition. Turbine meters provide excellent repeatability and are common in metering applications for clean, low-viscosity liquids. The VNER LWQ gas turbine flowmeter and LWGY liquid turbine flowmeter are built around this principle. For gas service, different rotor designs are used, and the density at the operating point must be calculated from pressure and temperature.
Elektromagnetische debietmeters use Faraday's law to measure the velocity of a conductive liquid. The measurement is volumetric, not mass-based. To obtain mass flow, the density of the liquid must be entered into the converter or supplied by a separate density measurement. For liquids with a stable density, such as water or a dilute acid at a fixed composition, the volumetric reading can be converted to mass with acceptable accuracy. For varying density streams, such as slurries or mixtures with changing solids concentration, an electromagnetic flow meter alone is not sufficient for a reliable mass value, and a density source is needed.
De juiste flowmeter is afhankelijk van de vloeistof, de procesomstandigheden, de vereiste nauwkeurigheid, de installatiebeperkingen en het onderhoudsbudget. Er bestaat niet één universeel juist antwoord. De onderstaande tabel vergelijkt de belangrijkste technologieën en geeft een first-pass-screeningweergave.
| Technologie | Massa / Volumetrisch | Typische nauwkeurigheid | Aanbevolen vloeistoffen |
|---|---|---|---|
| Coriolis | Directe massa | ±0,1% tot ±0,5% van meetwaarde | Vloeistoffen, gassen, slurries |
| Thermisch | Directe massa (gas) | ±1% van volledige schaal | Schone droge gassen |
| Vortex/werveling | Volumetrische compensatie | ±1% van de meetwaarde | Vloeistoffen, gassen, stoom |
| Turbine | Volumetrische dichtheidsinvoer | ±0,5% van de meetwaarde | Reinig vloeistoffen met een lage viscositeit, gassen |
| Magnetisch | Volumetrische dichtheidsinvoer | ±0,2% tot ±0,5% van meetwaarde | Geleidende vloeistoffen |
Een schone, laagviskeuze vloeistof bij een stabiele temperatuur is goed te meten met een magnetische meter en een dichtheidsinvoer. Een vloeistof met wisselende dichtheid, zoals een slurry of een bereide polymeeroplossing, is beter geschikt voor een Coriolismeter. Een schoon gas met een stabiele samenstelling past goed in een thermische of gecompenseerde vortexmeter. Een gas met meegevoerde druppels of deeltjes is problematisch voor thermische meters en kan beter worden bediend door een Coriolis-meter, op voorwaarde dat de meter wordt geselecteerd met voldoende drukval en buisgeometrie om het mengsel te verwerken.
Bewaringsoverdracht en fiscale meting vereisen nauwkeurigheidsniveaus van ongeveer ±0,1 tot ±0,25 procent, dus Coriolis of een goed gekalibreerde turbinemeter met dichtheidscompensatie is de gebruikelijke keuze. Procesregellussen hebben doorgaans ±1 procent of meer nodig, waardoor het gebruik van gecompenseerde vortex- of wervelmeters mogelijk is. Materiaalbalans en energieboekhouding vereisen vaak een herhaalbaarheid op lange termijn van beter dan ±0,5 procent. Het is belangrijk om onderscheid te maken tussen nauwkeurigheid en herhaalbaarheid. Twee meters met dezelfde nauwkeurigheid kunnen zich over een jaar heel anders gedragen, dus herhaalbaarheid is vaak het doorslaggevende criterium voor de materiaalbalans op de lange termijn.
Druk- en temperatuurlimieten zijn belangrijk. Een Coriolis-meter is een apparaat met gematigde drukval, dus een lagedrukgasleiding heeft er mogelijk niet genoeg drukbudget voor. Een thermische meter heeft een zeer lage drukval en heeft de voorkeur voor gas onder lage druk. Een vortex- of swirlmeter heeft een bepaalde minimale snelheid nodig om een signaal te creëren en kan daarom niet bij zeer lage debieten worden gebruikt. De vereisten voor rechte pijpleidingen variëren ook. Coriolismeters zijn relatief ongevoelig voor stroomopwaartse verstoringen, terwijl vortex- en wervelmeters vaak 10 tot 25 pijpdiameters stroomopwaartse rechte pijpen nodig hebben, en magnetische meters zelfs nog meer.
Coriolismeters hebben geen bewegende delen in de stroom, maar de sensorbuizen kunnen bedekt zijn met kleverige procesvloeistoffen. Verificatie bestaat meestal uit het controleren van het nulpunt en het vergelijken van de gemeten dichtheid met een laboratoriummonster. Vortex- en swirl-meters hebben het voordeel dat ze geen bewegende delen hebben, maar hun sensoren kunnen beschadigd raken door overmatige trillingen of door onzuiverheden als ze niet met een zeef zijn geïnstalleerd. Thermische meters moeten worden gekalibreerd op de specifieke gassamenstelling. Turbinemeters hebben bewegende lagers, die het meest waarschijnlijk defect raken, vooral bij vervuilde gassen of schurende vloeistoffen.
Dit is de duurste fout in de sector. Een meter die 500 m³/h gas aangeeft bij 1 bar en 25°C voert een veel kleinere massastroom door dan dezelfde meter die 500 m³/h aangeeft bij 8 bar en 25°C. Als het technische team de datasheet schrijft als 500 Nm³/h, maar de meter is gekalibreerd in werkelijke m³/h, zal de resulterende massastroom afwijken van de verhouding tussen de werkelijke dichtheid en de referentiedichtheid, wat een factor 7 of meer kan zijn voor hogedrukgas.
Zelfs als opzettelijk een volumetrische meter wordt gebruikt, wordt vaak een enkele dichtheidswaarde in de flowcomputer ingevoerd en nooit bijgewerkt. Gedurende een jaar kan een gasbehandelingsinstallatie op verschillende druk- en temperatuurinstelpunten werken, en kan de dichtheid bij de flowmeter met 15 tot 20 procent veranderen. Een statische dichtheidswaarde veroorzaakt een systematische massastroomfout die uiteindelijk zichtbaar wordt in de algehele materiaalbalans van de plant.
Vortex-, wervel- en drukverschilstroommeters vereisen specifieke stroomopwaartse rechte pijplengtes om een stabiel stromingsprofiel te ontwikkelen. Een enkele bocht van 90 graden net stroomopwaarts van de meter kan een werveling veroorzaken die de kalibratie verandert en fouten van enkele procenten veroorzaakt. De gebruikelijke oplossing is om de meter te installeren met meer dan 20 diameters stroomopwaartse leidingen of om een flowconditioner te gebruiken. Als u dit niet doet, is dit een van de meest voorkomende oorzaken van slechte prestaties bij een nieuwe installatie.
Een debietmeter die met water is gekalibreerd maar op een gasstroom wordt gebruikt, heeft een heel ander Reynoldsgetalbereik. Hierdoor kan de afvoercoëfficiënt of de K-factor veranderen. Bij volumetrische meters wordt de kalibratie vaak uitgevoerd onder fabrieksomstandigheden met een specifieke viscositeit en dichtheid. Als de procesvloeistof een heel andere viscositeit heeft, moet de kalibratiecurve worden aangepast of moet de meter worden gekalibreerd met een vloeistof die past bij de proceseigenschappen.
Bij het specificeren van een vortex- of wervelmeter voor gas is de compensatie verplicht als wordt verwacht dat de meter een massastroom zal produceren. Sommige kopers bestellen een standaard vortexmeter en verwachten dat de flowcomputer een vaste dichtheid gebruikt. Als de druk varieert en de compensatie niet is geïnstalleerd, is de uitvoer verkeerd. De leverancier dient precies te omschrijven hoe de compensatie is geconfigureerd en waar de druk- en temperatuursensoren zich bevinden.
Een veelvoorkomend proces bij de aanschaf van projecten is om volumemeters vroegtijdig aan te schaffen en vervolgens bij de inbedrijfstelling te ontdekken dat het proces massastroom nodig heeft. Het resultaat is een gedeeltelijk herontwerp, een wijziging in het goedkeuringsdocument en een vertraging. Het is de goedkopere aanpak om het meetdoel vanaf het begin in de datasheet te schrijven. Geef aan of de output massastroom moet zijn, welke eenheden vereist zijn en welke nauwkeurigheid op welk werkpunt verplicht is. Elke leverancier kan dan vanaf het begin de juiste technologie opgeven.
Het massadebiet komt in elke procesindustrie voor, maar de druk om dit nauwkeurig te meten is het grootst waar de materiaalbalans, de energiekosten en de contractinkomsten op het spel staan.
Bij de olie- en gasproductie wordt het massadebiet gebruikt om putten toe te wijzen, de prestaties van de afscheiders te monitoren en aardgas te meten op overdrachtspunten. Gecomprimeerd aardgas (CNG) is een van de meest veeleisende toepassingen omdat het gas onder hoge druk wordt opgeslagen en wordt geleverd met een snelle vulvolgorde die de druk en temperatuur snel verandert. Een volumemeter bij een CNG-dispenser heeft een volledige druk- en temperatuurcorrectie nodig, anders zal de weergegeven geleverde massa afwijken. Voor deze taak is een gespecialiseerde Coriolis-massadebietmeter ontworpen, omdat deze de massa direct meet en snel kan reageren op veranderende stromingsomstandigheden.
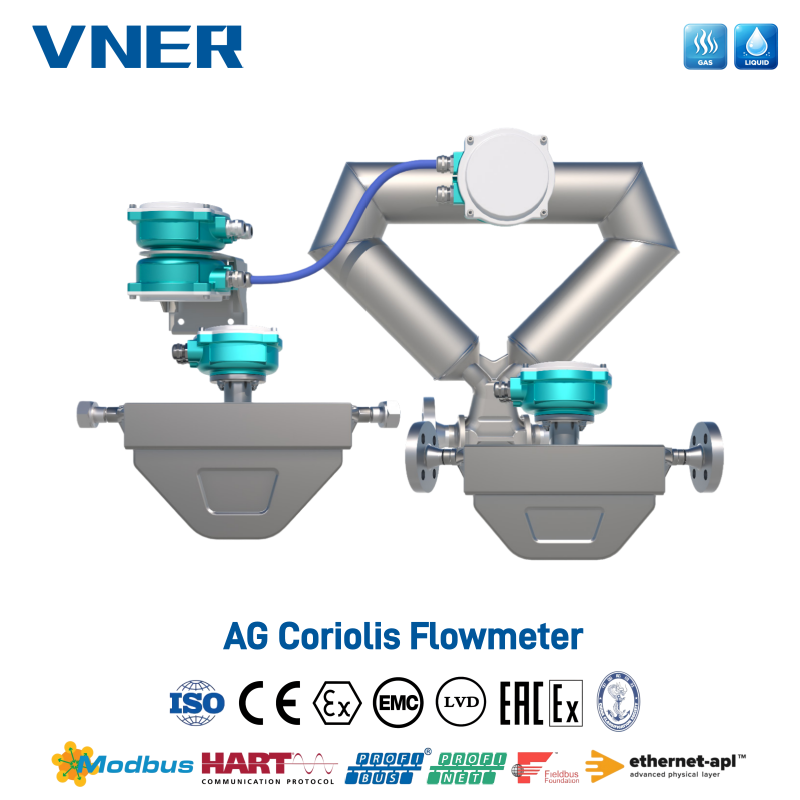 AG-serie Coriolis-massastroommeter voor CNG- en LNG-dosering Deze Coriolis-meter is ontworpen voor het tanken van CNG en LNG en levert directe massastroommeting met een gecertificeerde batchnauwkeurigheid van ±0,50%. Het kan hoge druk en cryogene temperaturen aan, waardoor een betrouwbare overdracht van bewaring wordt gegarandeerd. Bekijk Product →
VNER levert de gespecialiseerde Coriolis-massaflowmeter van AG-CNG speciaal voor CNG-dosering en compressielussen. Deze meter maakt deel uit van het bredere portfolio van het bedrijf voor de olie- en gassector, waar nauwkeurige massametingen de facturering, diefstalpreventie en compressorbescherming ondersteunen.
Chemische fabrieken zijn afhankelijk van de massastroom voor de controle van de reactorvoeding, de injectie van katalysatoren en de dosering van additieven. Een kleine fout in de massastroom van een reactant verandert de stoichiometrische verhouding en kan leiden tot nevenreacties, producten die niet aan de specificaties voldoen of verspilde katalysator. Coriolismeters worden vaak voor deze taak gebruikt omdat ze een breed scala aan dichtheden aankunnen en direct inline kunnen worden geïnstalleerd. Wervel- en vortexmeters met compensatie zijn een veelvoorkomend, goedkoper alternatief wanneer de nauwkeurigheidseis niet zo streng is.
Bij de productie van polysilicium moeten gassen zoals trichloorsilaan en waterstof in zeer nauwkeurige hoeveelheden worden aangevoerd. De reactoren werken bij hoge druk en temperatuur, en elke verkeerde weergave van de massastroom kan de afzettingssnelheid en de kristalkwaliteit beïnvloeden. Coriolis massflowmeters worden in deze industrie gebruikt omdat ze de werkelijke massa van deze gassen en dampen meten zonder dat er een aparte samenstellingsanalyse nodig is. De betrouwbaarheid van de meter gedurende lange bedrijfscycli is net zo belangrijk als de nauwkeurigheid, omdat het uitvallen van een reactor extreem duur is.
Macht plants use mass flow rate to monitor boiler feedwater, fuel gas, and steam output. In steam measurement, a vortex or swirl meter with temperature and pressure compensation is common because it can survive high temperatures and delivers a usable mass flow value. In boilers, the mass flow of fuel is directly related to heat input, so an inaccurate mass flow reading causes inefficient combustion and higher CO₂ emissions. The economic impact is visible in the fuel bill.
Bij de water- en afvalwaterzuivering wordt het massadebiet gebruikt voor berekeningen van chemische doseringen en vaste stoffen. Magnetische flowmeters zijn een steunpilaar voor volumetrische flowmetingen in water, maar wanneer de installatie de toegevoegde hoeveelheid chloor of polymeer per stroomeenheid moet controleren, moet de dichtheid bekend zijn. Een magnetische meter gecombineerd met een dichtheidsmeting zorgt voor de massastroom. In afvalwater met een variërend gehalte aan vaste stoffen kan een directe massameting zoals een Coriolis-meter de onzekerheid aanzienlijk verminderen, ervan uitgaande dat de leidingmaat en het drukverlies compatibel zijn.
EPC-aannemers kopen in grote hoeveelheden flowmeters voor proceslijnen, en OEM's integreren flowmeters in skids en verpakte apparatuur. Beide groepen hebben consistente, herhaalbare instrumenten nodig die op tijd worden geleverd met duidelijke documentatie. De door leveranciers als VNER gehanteerde, op techniek gebaseerde maatvoering is van cruciaal belang in dit segment: de leverancier berekent het verwachte stroombereik, de drukval en de nauwkeurigheid op basis van de procesgegevens, in plaats van slechts een catalogusmodel te citeren. EPC-ingenieurs moeten ook weten welke eenheden de meter uitvoert, hoe deze communiceert met het besturingssysteem en hoe de leverancier de inbedrijfstelling en kalibratie ondersteunt.
Nergens is dit beter zichtbaar dan wanneer hetzelfde massadebiet in meerdere procesindustrieën moet worden gemeten. De procesindustrieën die door deze apparatuur worden bediend, hebben één gemeenschappelijke vereiste: de stroomoutput moet herleidbaar zijn naar de massa, ongeacht of de vloeistof een gas, vloeistof of slurry is.
Wanneer een debietmeter wordt gespecificeerd, moet het gegevensblad de naam van de vloeistof, de samenstelling, de werkdruk en -temperatuur, de dichtheid, de viscositeit, het toegestane drukverlies, de leidingmaat, het stroombereik, de vereiste nauwkeurigheid en uitgangssignalen bevatten. Vage uitspraken als ‘geschikt voor aardgas’ zijn niet voldoende. De ingenieur moet zowel de minimale als de maximale stroomsnelheden opgeven. Bij een massaflowmeter bepaalt het maximale debiet de benodigde sensorgrootte, terwijl het minimale debiet bepaalt of de meter de flow kan bepalen zonder signaalerosie. Een Coriolis-meter kan een uitstekende turndown hebben, maar bij een zeer laag debiet worden de dichtheid en nulstabiliteit de beperkende factoren.
De leverancier moet ervaring aantonen met dezelfde vloeistoffamilie en dezelfde installatieservice. Referentie-installaties, kalibratiefaciliteiten en langdurige ondersteuning zijn belangrijker dan een grote catalogus. Controleer of de leverancier zelf kalibratie uitvoert en hoe traceerbaar die kalibratie is. Voor Coriolis-meters zijn een nulpuntverificatie en een dichtheidscontrole onder de bedrijfsomstandigheden nuttige acceptatietests. Voor gecompenseerde vortex- of wervelmeters moet de leverancier de compensatievergelijking en de onzekerheid onder reële schommelingen in de werkdruk openbaar maken.
Massaflowmeters leveren doorgaans een signaal van 4-20 mA, HART, Modbus of Fieldbus. De regelingenieur moet weten of het stromingssignaal massastroom of volumestroom is, omdat de schaling in het DCS hiervan afhankelijk is. Bij een meter met druk- en temperatuurcompensatie is de flowcomputer in de zender degene die de dichtheidscorrectie uitvoert, en ontvangt de DCS de massastroom rechtstreeks. Als de meter alleen volume levert en de DCS de conversie uitvoert, moet de DCS live druk- en temperatuurinvoer hebben en moet de berekening bij de inbedrijfstelling worden geverifieerd aan de hand van de eigen berekening van de meter.
Controleer bij de inbedrijfstelling of de meter nul aangeeft als er geen stroom is en dat de trimwaarde binnen de tolerantie van de fabrikant ligt. Voer indien mogelijk een natte test uit met water, of vergelijk de meter met een bestaande gekalibreerde debietmeter op dezelfde lijn. Gebruik voor gassen een gekalibreerde testopstelling voor laag of hoog debiet, indien beschikbaar. Controleer of de druk- en temperatuursensoren die voor de compensatie worden gebruikt, correct zijn geplaatst, de juiste spanwijdte hebben en of de door de flowcomputer weergegeven waarden overeenkomen met een handmatige dichtheidsberekening.
De aankoopprijs is slechts een deel van de levenscyclus. Een meter met een slechte herhaalbaarheid kan de procesoperator ertoe dwingen chemicaliën te veel of te weinig toe te voeren, en de operationele kosten kunnen de meterprijs binnen een maand overschrijden. Voor een meter met een hoge drukval kan een grotere pomp nodig zijn, waardoor het energieverbruik toeneemt. Een meter die snel kan worden geverifieerd en geen bewegende delen heeft die in contact komen met de vloeistof, zal over een periode van tien jaar doorgaans lagere totale kosten hebben dan een goedkopere meter die regelmatig onderhoud vereist.
Het massadebiet is de hoeveelheid die er echt toe doet bij procescontrole, energieboekhouding en productkwaliteit. Een volumetrische uitlezing is nuttig voor hydraulische dimensionering en pompselectie, maar kan niet in de plaats komen van een massawaarde tenzij de dichtheid bekend en stabiel is. In installaties waar druk, temperatuur of samenstelling variëren, is de enige betrouwbare manier om de massa rechtstreeks te meten met een Coriolis-meter, of om druk- en temperatuurcompensatie toe te voegen aan een op snelheid gebaseerde meter.
Voor fabrieksingenieurs is het de belangrijkste gewoonte om het meetdoel te verifiëren voordat de technologie wordt geselecteerd. Voor EPC- en OEM-teams is het van cruciaal belang om de leverancier voldoende procesgegevens te geven om de meter correct te dimensioneren en de uitvoereenheden te bevestigen. Voor operators is de les dat een massastroommeting geen getal op een scherm is; het is de basis van het materiële evenwicht en verdient dezelfde aandacht als een laboratoriumanalyse. Wanneer een bedrijf zich concentreert op het hele traject, van sensorelement via stroomcomputer tot regelsysteem, wordt het massadebiet een betrouwbaar beslissingsinstrument in plaats van een bron van dagelijkse discrepanties.
Wij bieden al onze producten en diensten aan volgens internationale normen.

+86-18652789521
+86-18052582295
+86-0514-83633600 / 83633900

+86-0514-83633600 / 83633900

shawn@vnerflow.com
info@vnerflow.com

Xingye Road nr. 11, industriepark Chenji Town, Yizheng, Yangzhou, China