Language
Als u hulp nodig heeft, neem dan gerust contact met ons op
 0
Ontvang een offerte!
0
Ontvang een offerte!
Een petrochemische fabriek in het oosten van China exploiteerde twee stroommeters in serie op dezelfde verzadigde stoomkop: een vortexmeter stroomafwaarts en een Coriolis-massastroommeter stroomopwaarts. Een maand lang volgden de instrumenten elkaar binnen twee procent. Vervolgens verplaatste de centrale de stoombelasting, daalde de kopdruk in een weekend met bijna vier bar en liepen de twee metingen met elf procent uiteen. De vortexmeter, een volumetrisch apparaat, paste een vaste dichtheid toe die bij de inbedrijfstelling was geprogrammeerd. De Coriolis-meter mat de massa rechtstreeks. Geen van beide meters was defect. De fout was conceptueel: de centrale had een volumemeting behandeld alsof het een massameting was, zonder de dichtheid opnieuw te onderzoeken.
Elke ingenieur die met stromingsinstrumentatie heeft gewerkt, is een versie van dit probleem tegengekomen. De relatie tussen het massadebiet en het volumetrische debiet ziet er bedrieglijk eenvoudig uit: één vergelijking, één dichtheidswaarde. Maar de dichtheid is zelden wat het naamplaatje zegt. Een verkeerde conversie verstoort de materiële balans, ondermijnt de stoom- en energieboekhouding, verspilt energie en kan in extreme gevallen een proces in de richting van een onveilige bedrijfstoestand duwen.
In dit artikel wordt uitgelegd wat elke stroomsnelheid u eigenlijk vertelt, hoe u ze kunt omrekenen, wat er met de dichtheid gebeurt onder reële procesomstandigheden, welke instrumenttechnologieën de massa rechtstreeks meten en welke in plaats daarvan het volume, en hoe u de juiste selectie voor uw service kunt maken. De conclusie vooraf: massastroom is de fysiek behouden hoeveelheid waarop proceseconomie en veiligheid zijn gebouwd; volumetrische stroom is een handige proxy die alleen betrouwbaar is als de dichtheid bekend, stabiel en correct is toegepast.
Het massadebiet is de massa vloeistof die per tijdseenheid een bepaalde doorsnede doorkruist. In de industriële praktijk wordt het uitgedrukt in kilogram per uur, ton per uur of pond per minuut. Massa blijft bij elk gewoon proces behouden: het kan niet worden gecreëerd of vernietigd door veranderingen in druk, temperatuur of fase. Als een proces massa lijkt te verliezen of te winnen, zie je feitelijk een verandering in de inventaris, en niet een verandering in het massagetal zelf.
Het volumetrische debiet is het vloeistofvolume dat per tijdseenheid een dwarsdoorsnede passeert, in kubieke meter per uur of liters per minuut. Het volume blijft niet behouden. Dezelfde kilogram gas die bij atmosferische druk één kubieke meter in beslag neemt, neemt bij hogere druk een fractie van dat volume in beslag. Een pomp die een constant volume per omwenteling levert, zal zeer verschillende massastroomsnelheden leveren, afhankelijk van de dichtheid van de vloeistof die erin komt.
De praktische consequentie is eenvoudig en wordt vaak over het hoofd gezien: wanneer de procesvraag wordt geformuleerd als 'hoeveel materiaal wordt er geproduceerd, geconsumeerd of overgedragen', hoort het antwoord op massabasis. Als de vraag is "hoe snel vult deze tank" of "wat is de stroming in deze waterleiding", dan is een volumetrische basis natuurlijk en passend. Het verwarren van de twee is geen eenheidsprobleem; het is een betekenisprobleem.
| Hoeveelheid | Gemeenschappelijke industriële eenheden | Behouden wanneer de dichtheid verandert? | Geeft direct antwoord |
|---|---|---|---|
| Massastroomsnelheid | kg/u, t/u, lb/min | Ja | Hoeveel materiaal beweegt werkelijk? |
| Volumetrische stroomsnelheid | m 3 /u, l/min, gpm | Nee | Hoeveel leidingvolume passeert er per uur? |
De twee grootheden zijn verbonden door dichtheid. Om de massastroom uit de volumetrische stroming te verkrijgen, vermenigvuldigt u met de dichtheid van de vloeistof onder de bedrijfsomstandigheden van de meter. Om de volumetrische stroom uit de massastroom te verkrijgen, deelt u deze door dezelfde dichtheid. De rekenkunde is triviaal. Het technische probleem is het bepalen welke dichtheidswaarde moet worden gebruikt, en dat is waar de meeste praktijkfouten beginnen.
Waar ṁ het massadebiet is, Q het volumetrische debiet is en ρ de vloeistofdichtheid is, is de relatie:
ṁ = Q × ρ , en daarom Q = ṁ / ρ
Werk eerst een vloeibaar voorbeeld door. Water van 20 °C heeft een dichtheid van ongeveer 998 kg/m 3 . Een lijn met een lengte van 20 meter 3 Per uur water vervoert daarom 20 × 998 = 19.960 kg/uur, of bijna 20 ton per uur. Omdat de waterdichtheid langzaam verandert met de temperatuur, blijft deze conversie jarenlang geldig als de temperatuur stabiel is.
Neem nu een gasvoorbeeld. Lucht van 25 °C en atmosferische druk heeft een dichtheid van ongeveer 1,18 kg/m 3 . Twintig kubieke meter lucht per uur komt overeen met slechts ongeveer 24 kg/uur. Wanneer u dezelfde lucht comprimeert tot 6 bar absoluut, stijgt de dichtheid tot ongeveer 7,1 kg/m 3 ; dezelfde volumestroom vertegenwoordigt nu ongeveer 142 kg/u. Het volumegetal veranderde niet, maar de getransporteerde massa nam met een factor zes toe. Iedereen die de eerste voorwaarde zou omzetten in de tweede dichtheid, of andersom, zou er honderden procenten naast zitten.
Dat is het addertje onder het gras in de titel van dit gedeelte: de conversiefactor is zelf een variabele. Voor vloeistoffen varieert dit langzaam. Voor gassen varieert het bij elke verandering in druk en temperatuur. Voor stoom kan het dramatisch variëren over een bescheiden drukbereik.
Er is een tweede addertje onder het gras met betrekking tot rapportageconventies. In de aardgas- en persluchtpraktijk worden debieten vaak uitgedrukt in normale kubieke meters per uur (Nm 3 /h) of standaard kubieke meter per uur (Sm 3 /u). Dit zijn geen echte volumetrische stroomsnelheden onder lijnomstandigheden. Het zijn massastroomsnelheden, uitgedrukt als het volume dat het gas zou innemen bij een vaste referentieomstandigheid: 0 °C en 1,01325 bar voor normale kubieke meters, of 15 °C of 20 °C bij dezelfde druk voor standaard kubieke meters. Een getal gerapporteerd als 10.000 Nm 3 /h is een massastroom van ongeveer 7.500 kg/h voor een typische aardgassamenstelling, ongeacht de werkelijke druk in de leiding. Het omrekenen tussen feitelijk volume, normaal volume en massa vereist daarom dat zowel de referentieomstandigheid als de werkelijke bedrijfstoestand correct worden vermeld.
Dichtheid is massa per volume-eenheid. Het gedrag ervan onder procesomstandigheden bepaalt hoeveel fouten u absorbeert als u een volumetrische meting gebruikt als vervanging voor massa. Verschillende vloeistoffamilies gedragen zich heel verschillend, en dat verschil drijft de hele instrumentselectielogica aan die later in dit artikel wordt beschreven.
Vloeistoffen zijn vrijwel onsamendrukbaar, maar zetten wel thermisch uit. Water verliest ongeveer 0,03 procent van zijn dichtheid per graad Celsius in het bereik van 10 tot 60 °C; het volledige bereik van 10 °C tot 50 °C verandert de dichtheid met ongeveer 1,2 procent. Dat klinkt klein, en dat is het vaak ook. Maar op een afstand van 1.000 m 3 /u waterlijn, een dichtheidsfout van 1,2 procent is een verborgen fout van 12 ton per uur. Koolwaterstoffen zetten meer uit: lichte diesel verandert van dichtheid met iets meer dan 2 procent tussen 15 °C en 40 °C. Bij de overdracht van vloeibare brandstoffen is een fout van 2 procent volkomen materieel. Daarom wordt de dichtheid gemeten en niet aangenomen in meetskids.
Gassen gedragen zich volgens de ideale gaswet in een eerste benadering: ρ = P × M / (R × T), waarbij P de absolute druk is, T de absolute temperatuur, M de molaire massa en R de universele gasconstante is. Een verdubbeling van de absolute druk verdubbelt de dichtheid. Het verhogen van de absolute temperatuur van 280 K naar 320 K verlaagt de dichtheid met 12,5 procent. Een echt gas wijkt af van de ideale wet, en die afwijking wordt vastgelegd door de samendrukbaarheidsfactor Z, maar de kwalitatieve conclusie blijft ongewijzigd: de gasdichtheid verandert sterk wanneer de druk of temperatuur verandert.
Stoom is een speciaal geval. De verzadigde stoomdichtheid is een steile functie van de druk. Tussen 5 bar absoluut en 10 bar absoluut verdubbelt de verzadigde stoomdichtheid bijna, van ongeveer 2,67 naar ongeveer 5,15 kg/m 3 . Een volumetrische stoommeter die op de lagere omstandigheden is gekalibreerd, zal de massastroom met bijna 50 procent onderschatten wanneer de hogere omstandigheden zich voordoen.
| Vloeistof | Conditie A | Dichtheid A | Conditie B | Dichtheid B | Verandering |
|---|---|---|---|---|---|
| Water | 10 °C, 1 bar | 999,7 kg/m 3 | 50°C, 1bar | 988,0 kg/m 3 | -1,2% |
| Lichte diesel | 15 °C, 1 bar | 835 kg/m 3 | 40 °C, 1bar | 816 kg/m 3 | -2,3% |
| Lucht | 20 °C, 1,013 bar abs | 1.205 kg/m 3 | 20 °C, 6 bar abs | 7,14 kg/m 3 | 492% |
| Verzadigde stoom | 5 bar abs | 2,67 kg/m 3 | 10 bar abs | 5,15 kg/m 3 | 93% |
| Aardgas | 1,013 bar abs., 20 °C | 0,72 kg/m 3 | 20 bar abs, 20 °C | ≈15,3 kg/m 3 | 2030% |
Het patroon is consistent. Voor vloeistoffen kan een vaste dichtheid aanvaardbaar zijn over een smal temperatuurvenster. Voor gassen en stoom is dit vrijwel nooit het geval.
Als je de technische berekeningen bekijkt die een typische procesinstallatie ondersteunen, zijn ze bijna allemaal op massa gebaseerd. De uitzonderingen zijn de weinige toepassingen, die in de volgende sectie worden besproken, waarbij volume de natuurlijke commerciële eenheid is. Begrijpen waarom massa de flowmeting domineert, verklaart waarom instrumentkeuze vaak een beslissing is over het direct meten van massa of het reconstrueren ervan uit volume.
Verbranding en het vrijkomen van energie zijn de duidelijkste voorbeelden. Een ketel, een oven of een gasturbine heeft een gecontroleerde lucht-brandstofverhouding nodig, en die verhouding is een verhouding van massa's, niet van volumes. Een verandering in de brandstofgasdruk die onopgemerkt blijft, zal de massa van de geleverde brandstof veranderen voor dezelfde volumetrische aflezing, waardoor de stoichiometrie verandert, de vlamtemperatuur verandert, de emissies toenemen en de efficiëntie afneemt. Operators die alleen de volumetrische stroom van verbrandingslucht en brandstof volgen, zijn feitelijk blind voor deze verschuivingen.
Stoomsystemen distribueren energie, en de energie in stoom wordt gedragen door de massa. Bij één ton verzadigde stoom bij 8 bar per uur komt bij condensatie ongeveer tweederde megawatt aan nuttige proceswarmte vrij. Een fout van 10 procent in de aflezing van de stoommassastroom is daarom een fout van 10 procent in de energiebalans van de installatie, die naar voren zal komen als een onverklaarbare leemte in rapporten over de ketelefficiëntie of in de condensaatretourbalans.
Stoichiometrie van chemische reacties biedt een derde reden. Een reactorvoeding bestaande uit twee afzonderlijke stromen wordt volgens molaire verhoudingen gemengd. Mollen zijn de massa gedeeld door het molecuulgewicht. Als het toevoersysteem één component per volume doseert en de dichtheid afwijkt, verandert de molaire verhouding en kan de reactor een product produceren dat niet aan de specificaties voldoet, dure katalysator verspillen of gevaarlijke nevenreacties mogelijk maken.
Ook materiaalbalansen, rendementsberekeningen en verliesbeheersing vereisen massa. Een fabriek die maandelijkse massabalansen afsluit, gebruikt de totalen om lekken, diefstal, processtoringen en boekhoudfouten op te sporen. Die balansen verzoenen massa’s, en niet volumes, omdat alleen massa behouden blijft. Een volumetrische meting die de balans binnenkomt zonder een geldige dichtheid produceert een fantoomwinst of -verlies dat dagen van onderzoek kost.
Ten slotte worden veiligheidssystemen op massa gedimensioneerd. Overdrukventielen en flare-headers moeten de massastroom aankunnen die het slechtst geloofwaardige scenario kan genereren. Het dimensioneren van hulpapparaten op basis van volumetrische metingen zonder nauwkeurige dichtheid is een snelle weg naar een te klein hulpsysteem en een ernstig gat in de beschermingslagen van de faciliteit.
Massastroom is niet altijd de hoeveelheid die u nodig heeft. Het onderkennen van de legitieme volumetrische toepassingen voorkomt dat er te veel wordt uitgegeven aan massa-instrumenten en houdt de engineering eerlijk.
Water- en afvalwaternetwerken vormen de grootste categorie. Distributiesystemen worden op volume gefactureerd, tanks worden op volume gedimensioneerd en pompcurves worden op volumebasis gepubliceerd. De variatie in de waterdichtheid binnen een normaal werkingsbereik is klein genoeg om voor iedereen behalve de meest rigoureuze massabalansen te negeren. Gemeentelijke water-, koelwater- en afvalwaterleidingen zijn goed bereikbaar met elektromagnetische of ultrasone meters die rechtstreeks het volume aflezen.
Batchafvullen en doseren vormen een tweede categorie. Wanneer het doel is om een vat tot een bepaald niveau te vullen of om een bepaald vloeistofvolume aan een reactor te leveren, is de volumemeting zelf het procesdoel. De massa van de batch kan achteraf worden berekend op basis van de dichtheid van het bereide mengsel.
Een derde categorie is de gasstroom in diensten waar druk en temperatuur worden gecontroleerd. Persluchtsystemen die vanuit een ontvanger met gereguleerde druk werken, hebben urenlang een vrijwel constante dichtheid. Een turbinemeter of vortexmeter met een enkele setpointdichtheidswaarde kan volledig adequate monitoringinformatie bieden voor een luchtcompressornetwerk.
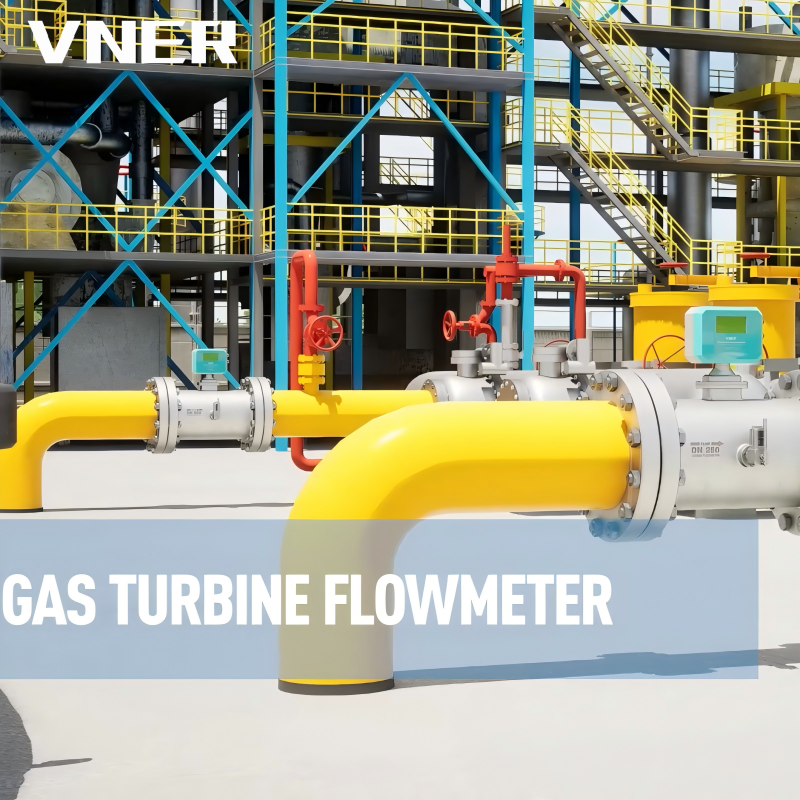 LWQ-serie gasturbine-flowmeter voor stabiele droge gasstromen Deze turbinemeter is ontworpen voor schone, droge gassen onder stabiele omstandigheden en levert herhaalbare volumetrische metingen met een laag drukverlies, en ondersteunt een gecompenseerde stroom in combinatie met temperatuur- en druksensoren. Bekijk Product →
Voor schone, droge gasstromen onder stabiele omstandigheden demonstreert de LWQ gasturbine-debietmeter van VNER de waarde van het eenvoudig houden van de meting: laag drukverlies, herhaalbare volumemetingen en minimaal onderhoud. Wanneer het proces een stabiele druk en temperatuur garandeert, zet een enkele dichtheidswaarde die in het besturingssysteem wordt toegepast, die volumemeting met aanvaardbare nauwkeurigheid om in massa voor monitoringdoeleinden. De sleutelzin is 'stabiele omstandigheden'. Op het moment dat de gastoevoerdruk varieert, is de conversie naar enkele dichtheid niet meer geldig.
Wanneer de kosten van een dichtheidsfout hoog zijn, is de schoonste oplossing het rechtstreeks meten van de massa. De Coriolis-flowmeter is de industriële standaard voor directe massameting.
Een Coriolismeter bevat één of twee gebogen of rechte buizen waar de vloeistof doorheen stroomt. De buizen worden op hun natuurlijke frequentie getrild door een elektromagnetische driver. Wanneer vloeistof door een trillende buis beweegt, ervaart het een Coriolis-versnelling, die de buisoscillatie vervormt op een manier die evenredig is met de massastroomsnelheid. Sensoren op twee punten op de buis detecteren deze faseverschuiving en vertalen deze in een massameting. De fysica van de meting is niet afhankelijk van de dichtheid, temperatuur, druk of stromingsprofiel van de vloeistof, wat de technologie inherent op massa maakt.
Dezelfde oscillatiefrequentie onthult ook de massa in de buis, waardoor de meter als bijproduct een continue dichtheidsoutput krijgt. Deze dichtheidsuitvoer is vaak tot op enkele tienden van procent nauwkeurig en kan zelf worden gebruikt voor concentratiemonitoring, voor het detecteren van een productverandering of voor het omzetten van de gemeten massastroom in een volumetrische stroom onder lijnomstandigheden.
De sterke punten van Coriolis-meters verklaren hun wijdverbreide gebruik bij overdracht van bewaring en kritische processervice: geen bewegende delen, geen stroomopwaartse of stroomafwaartse directe vereisten, een brede turndown-ratio en een typische nauwkeurigheid van 0,1 tot 0,2 procent van de snelheid in goed toegepaste industriële meters. Ze zijn net zo thuis met vloeistoffen, slurries en dichte gassen.
De beperkingen hebben minder te maken met meten en meer met toepassing: een Coriolis-meter introduceert een drukval omdat de stroom door een restrictie wordt gedwongen; de kosten stijgen sterk met de lijngrootte; en het meterlichaam moet op de juiste manier worden ondersteund om te voorkomen dat externe trillingen in de meting worden overgebracht. Bij toepassingen bij hoge temperaturen is een zorgvuldige specificatie van het materiaal van de stromingsbuis en de elektronica vereist.
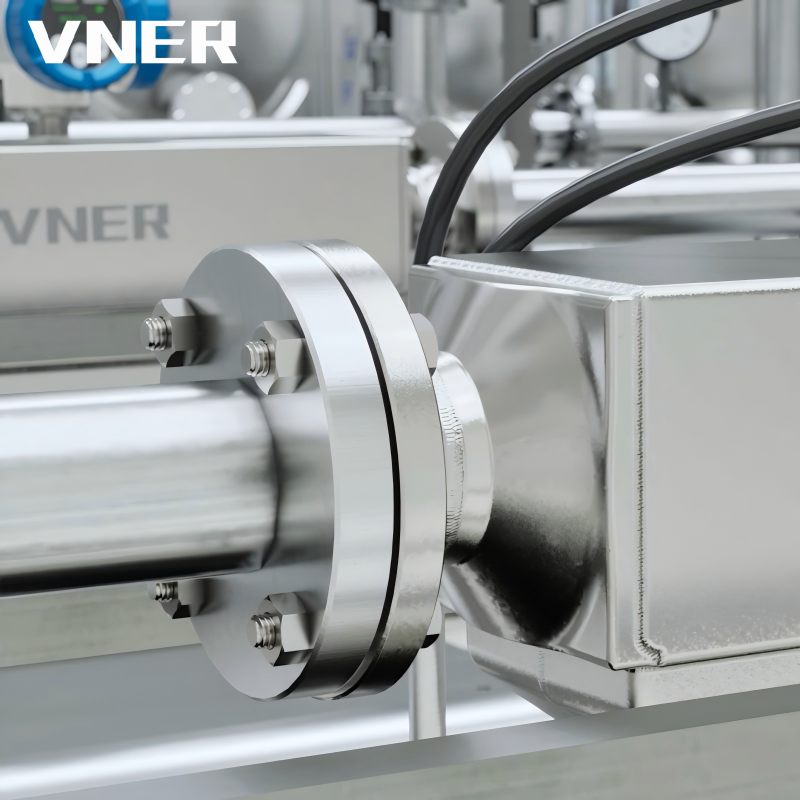 Coriolis massaflowmeter uit de AC-serie voor directe massa- en dichtheidsmeting Deze Coriolis-meter biedt de werkelijke massastroom, dichtheid en temperatuur van één instrument, waardoor hij geschikt is voor chemische dosering en procescontrole waarbij aannames over de dichtheid mislukken. Bekijk Product →
De Coriolis-massaflowmeter uit de AC-serie van VNER illustreert de praktische vorm van deze technologie in moderne installaties. Het levert een werkelijke massameting, een dichtheidsmeting en een temperatuurmeting van één enkel instrument, en wordt doorgaans gespecificeerd voor chemische doserings-, procescontrole- en brandstofmetingstoepassingen waarbij bekend is dat de dichtheidsaanname onjuist is. Een meer gedetailleerde uitleg van het meetprincipe vindt u hierin artikel over hoe Coriolis-massastroommeters werken .
Voor de ingenieur die zich bezighoudt met de discrepantie in de stoomleidingen die aan het begin van dit artikel is beschreven, elimineert een Coriolis-meter het probleem bij de bron: er wordt geen dichtheid aangenomen, omdat deze niet nodig is voor de massaberekening. Als er later een volumetrisch getal nodig is voor rapportage, voert de dichtheidsuitvoer van de meter de omgekeerde conversie uit. Eén instrument bestrijkt beide richtingen van de massa-volumerelatie.
Coriolismeters zijn voor veel toepassingen economisch verantwoord, maar niet voor alle. Voor een grote waterleiding, een uitgebreid luchtdistributienetwerk of een proces waarbij de vereiste nauwkeurigheid enkele procenten bedraagt, is geen massameter nodig die vele malen duurder is dan het alternatief. Bij deze diensten is een volumemeter plus een dichtheidsberekening de conventionele oplossing.
Het concept is eenvoudig: de meter meet het volume, twee of drie zenders meten de werkelijke druk en temperatuur op de meter, en een flowcomputer of regelsysteem berekent de dichtheid op basis van die waarden. Voor een gas is de berekening:
ṁ = Q × P × M / (Z × R × T)
waarbij P en T worden gemeten op de locatie van de meter en worden omgezet in absolute eenheden. Voor stoom komt de dichtheid uit een stoomtafelformulering die de gemeten druk voor verzadigde stoom gebruikt, of druk en temperatuur voor oververhitte stoom.
Hoe goed is deze aanpak? Met een goed onderhouden vortex- of wervelmeter, een druktransmitter die is gekalibreerd op beter dan 0,5 procent van het bereik, een temperatuursonde met een fout van minder dan één Kelvin, en een vloeistofsamenstelling die constant blijft, ligt de resulterende onzekerheid over de massastroom doorgaans in het bereik van 1,5 tot 3 procent van de meetwaarde. Dat is voldoende voor het monitoren van de interne efficiëntie, de toewijzing tussen proceseenheden en de meeste regelgevende rapportages. Het is niet geschikt voor overdracht van fiscale bewaring, waarbij onzekerheden in de orde van grootte van 0,5 procent doorgaans vereist zijn.
De aannames zijn belangrijk. De vloeistof moet eenfasig en homogeen zijn: natte stoom zal de dichtheidsberekening volledig doorbreken. De bij de berekening gebruikte druk moet de druk op het volumetrische element zijn, en niet op een tappunt vijftig meter stroomafwaarts voorbij een regelklep. De temperatuursensor moet op de juiste diepte worden geplaatst. En de samenstelling moet worden geverifieerd, omdat de molaire massa M direct in de dichtheidsformule verschijnt.
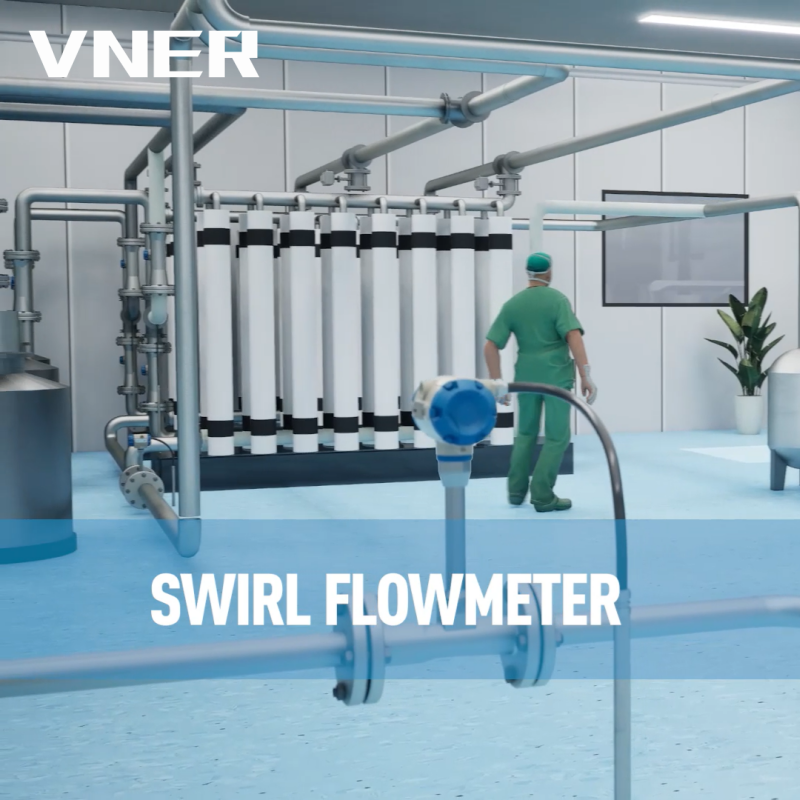 SA80T-TP-serie wervelstroommeter met geïntegreerde compensatie Deze wervelstroommeter integreert temperatuur- en druksensoren in één behuizing, waardoor real-time dichtheidscompensatie voor de massastroomoutput in toepassingen voor het meten van stoom en gecomprimeerd gas mogelijk wordt. Bekijk Product →
VNER pakt de integratie-uitdaging aan met zijn SA80TTP-serie temperatuur-drukgecompenseerde wervelstroommeter. De wervelmeter meet de volumetrische stroom door de precessie van een vortex, en de SA80TTP-variant voegt een geïntegreerde drukpoort en een temperatuursensor toe in hetzelfde lichaam, zodat de compensatieberekening gebruik maakt van de werkelijke procesomstandigheden op het meetpunt. Eén instrument wordt in de leiding geflensd en levert een gecompenseerde massastroom zonder de gebruikelijke lappendeken van afzonderlijk gemonteerde zenders en impulsleidingen. In diensten als verzadigde stoomdistributie en gecomprimeerde gasnetwerken is dit type meter het werkpaard geworden van de energieboekhouding van installaties.
De keuze tussen het direct meten van de massa en het meten van het volume met compensatie beperkt zich tot een klein aantal vragen. Als u ze vóór de aankoop beantwoordt, voorkomt u de twee meest voorkomende specificatiefouten: het kopen van een massameter voor een dienst die deze niet nodig heeft, en het kopen van een gewone volumetrische meter voor een dienst die dat wel doet.
| Criterium | Coriolis-massameter | Volumemeter met T/P-compensatie |
|---|---|---|
| Meetprincipe | Directe massa van Corioliskracht | Volume van vortex, werveling of turbine; dichtheid berekend uit T en P |
| Typische massanauwkeurigheid | 0,1-0,2% van het tarief | 1,5-3% van de leesinhoud |
| Dichtheidsbehandeling | Continu gemeten | Berekend; compositie moet vaststaan |
| Drukval | Matig tot hoog | Laag tot matig |
| Rechtlijnige eis | Neene | Meestal gespecificeerd |
| Bewegende delen | Neene | Turbine: roterend; vortex en werveling: geen |
| Beste passende service | Variabele dichtheid, fiscaal, proceskritisch | Stabiele gas-/stoomnetwerken, monitoring |
| Kostenprofiel | Hogere initiële kosten, weinig onderhoud | Lagere initiële kosten, periodieke kalibratie van de T/P-zender |
Twee aanvullende criteria horen thuis in het specificatieproces. Ten eerste de kalibratiemogelijkheid: een massameter is slechts zo goed als de kalibratielus waarop hij is geverifieerd. Ten tweede, technische ondersteuning: een leverancier die instrumenten meet op basis van daadwerkelijke procesgegevens, in plaats van op basis van een catalogustabel, zal aanzienlijk eerder een meter leveren die voldoet aan de gestelde nauwkeurigheid tijdens gebruik. VNER beschrijft zijn engineeringgedreven dimensioneringsaanpak op zijn website Over pagina , en de praktische waarde blijkt uit details zoals het selecteren van de juiste stroomsectie, het instellen van de lage-stroomgrens en het specificeren van het juiste dichtheidsmodel voor de compensatieberekening.
Numerieke voorbeelden verankeren de concepten. De volgende drie gevallen vertegenwoordigen de meest voorkomende conversietaken in de fabriekspraktijk.
Een vortexmeter op een verzadigde stoomleiding geeft 8.000 m aan 3 /u bij 7 bar absoluut. De verzadigingstemperatuur bedraagt ongeveer 165 °C en de dichtheid van de stoomtafel bedraagt 3,67 kg/m3. 3 . De massastroom bedraagt 8.000 × 3,67 = 29.360 kg/uur. Als de plant een vaste dichtheid van 2,16 kg/m had aangehouden 3 vanaf een eerder werkpunt van 4 bar zou de berekende massastroom 17.280 kg/u bedragen, wat de werkelijke massa met 41 procent onderschat. Een stoombalans die op dat aantal is gebaseerd, zou een enorm, onmogelijk verlies laten zien.
Een DN100-meterrun vervoert aardgas van 20 bar absoluut en 25 °C. De gemiddelde snelheid bedraagt 10 m/s. Het dwarsdoorsnedeoppervlak is π × (0,1)² / 4 = 0,00785 m², dus de volumetrische stroom is 10 × 0,00785 × 3.600 = 283 m 3 /u. Met een molmassa van 17,2 kg/kmol, een samendrukbaarheidsfactor Z van 0,92 bij 20 bar en 25 °C en de universele gasconstante 8.314 J/(kmol·K) is de dichtheid (20 × 10⁵ × 17,2) / (0,92 × 8.314 × 298,15) ≈ 15,1 kg/m 3 . De massastroom is 283 × 15,1 = 4.273 kg/u. In normale kubieke meters is dat 4.273 / 0,72 ≈ 5.900 Nm 3 /u. De fout die we moeten vermijden is het vermenigvuldigen van het werkelijke volume met de normale dichtheid: 283 × 0,72 = 204 kg/uur, een fout van meer dan 95 procent.
Een turbinemeter meet 120 m 3 /uur diesel bij 35 °C. De dichtheid bij 15 °C bedraagt 840 kg/m 3 ; bij 35 °C is dit ongeveer 824 kg/m 3 . De werkelijke massastroom is 120 × 824 = 98.880 kg/u. Het gebruik van de vaste dichtheid van 15 °C zou 100.800 kg/uur opleveren, een overschatting van 1,9 procent. Bij een maandelijkse overdracht van 10.000 ton komt dat neer op ongeveer 190 ton factureringsfouten in de ene of de andere richting, afhankelijk van de dichtheid die het commerciële contract vereist.
Jarenlange fabrieksaudits brengen dezelfde conversiefouten aan het licht die op alle locaties terugkomen. Als je ze eenmaal herkent, zijn ze gemakkelijk te voorkomen.
Elk van deze valkuilen heeft een gemeenschappelijke oorzaak: de ingenieur die de berekening heeft uitgevoerd, ging ervan uit dat de dichtheid niet verandert. De oplossing is om de dichtheid als een levende variabele te behandelen en deze periodiek te verifiëren.
Zet deze concepten om in een herhaalbare werkprocedure. De volgende volgorde is getest bij inbedrijfstelling, probleemoplossing en auditwerkzaamheden in tientallen fabrieken.
Voor een vloeistof met stabiele dichtheid en een bescheiden nauwkeurigheidsdoel duren de stappen 3 en 4 minuten. Voor een gas- of stoomnetwerk met variabele omstandigheden rechtvaardigen dezelfde stappen de investering in compensatiehardware, of in een directe massameter die het dichtheidsprobleem volledig wegneemt.
Keer nog een keer terug naar de twee meter op de stoomleiding. De fabriek had die discrepantie op drie manieren kunnen aanpakken: de vortexmeter opnieuw kalibreren en opnieuw de vaste dichtheid invoeren, wat een tijdelijke periode is; installeer druk- en temperatuurcompensatie op de volumetrische meter, wat een duurzame oplossing is voor de nauwkeurigheid van monitoring; of vervang hem door een Coriolis-massameter, wat de definitieve oplossing is wanneer massanauwkeurigheid van cruciaal belang is. Alle drie zijn legitieme technische reacties. De juiste hangt af van het doel van de meting.
Dat is de centrale gedachte van dit artikel. De omrekening van massastroom naar volumestroom is één vermenigvuldiging, en het omgekeerde is één deling. De moeilijkheid ligt niet in de rekenkunde; het is de dichtheid. Een procesingenieur die de werkelijke dichtheid op de meter kent, die begrijpt hoe druk, temperatuur en samenstelling die dichtheid beïnvloeden, en die een instrument heeft uitgekozen dat de massa rechtstreeks meet of de gegevens levert om deze te reconstrueren, zal dag na dag betrouwbare cijfers produceren. De instrumenten die vandaag de dag beschikbaar zijn, beschikken over uitstekende diagnostiek, maar kunnen een concept dat verkeerd was op de dag dat het werd geconfigureerd, niet compenseren.
VNER vervaardigt beide instrumentfamilies, van de Coriolis-massastroommeters uit de AC-serie tot gecompenseerde wervel- en vortexmeters, en de ingenieurs helpen EPC-aannemers, fabrieksexploitanten en OEM's routinematig bij het beslissen welke aanpak bij een bepaald proces past. De beslissing begint, zoals het hoort, met een enkele vraag over de plant: wat moet dit proces weten, massa of volume?
Wij bieden al onze producten en diensten aan volgens internationale normen.

+86-18652789521
+86-18052582295
+86-0514-83633600 / 83633900

+86-0514-83633600 / 83633900

shawn@vnerflow.com
info@vnerflow.com

Xingye Road nr. 11, industriepark Chenji Town, Yizheng, Yangzhou, China